
很多工厂不缺标准。
IPC/WHMA-A-620 摆在质量部,Eplan 图纸躺在工程师电脑里,作业指导书写得也很清楚:剥皮长度、压接高度、号码管位置、拉力最小值……
但产线上真正发生的是另一回事:新来的操作工按自己理解调刀,老师傅换线径凭手感,夜班和白班的压接高度差 0.05mm,谁都没发现。
标准有了,执行端没有闭环。 这才是工业电气线束最隐蔽的问题。
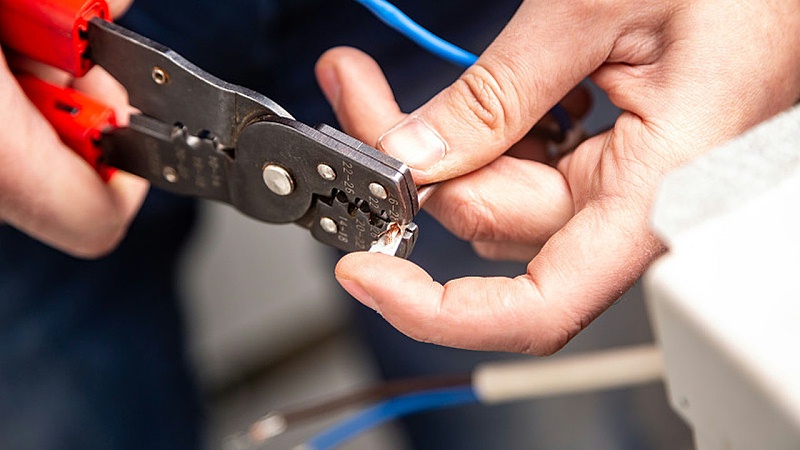
线束加工的几道关键工序,对容差极其敏感:
这些不是“态度问题”,是人重复做微差动作一定会漂移。标准再好,落不到设备参数里,就等于没落地。
把 IPC/WHMA-A-620 的要求翻译成设备语言,大概是这样:
|
标准里的说法 |
设备里的行为 |
|---|---|
|
剥皮不得伤导体 |
环切深度按线径调用,不是手轮调压力 |
|
压接高度符合端子规格书 |
伺服压接高度数设,公差 ≤0.03mm |
|
标识清晰、可追溯 |
工单驱动热转印,字符/方向/内容不靠人写 |
|
多股线不得散股压接 |
360°扭线后入模,铜丝截面系统固化 |
|
过程可验收、可追溯 |
压接力曲线、订单号、线号写入 MES |
设备不是为了“少雇人”,而是让第 1 根和第 10000 根都按同一份标准出来。
电力继电保护、轨交信号、半导体设备、军工配套,通常走 Class 3 思路:高可靠性、零缺陷容忍、审厂要证据。
这类客户问设备商的问题往往是:
能回答这些问题的,才不是“自动压接机”,而是工艺标准执行终端。
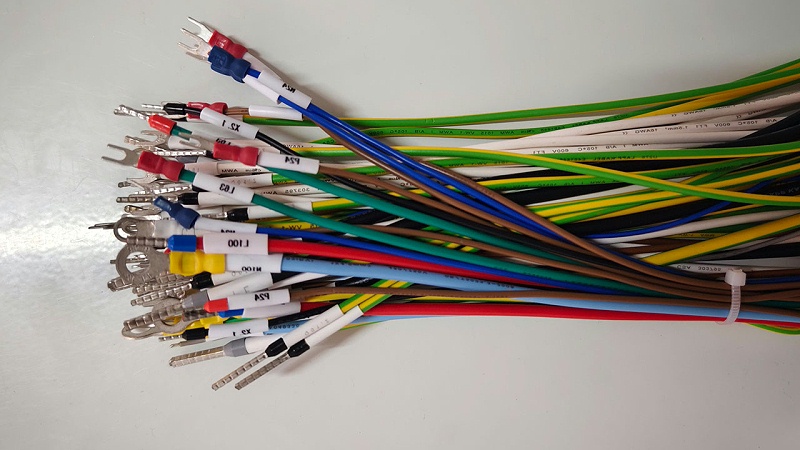
瑞舟自动化(RZT)的设备思路是——把线种、端子、管材、剥切参数、压接高度、印字规则先沉到工艺库里:
工程师在标准里写“不得伤芯”,设备在固件里执行“环切深度 0.12mm、拉脱角 37°”;
质量部在文件里写“可追溯”,设备在产线里执行“每根线带身份”。
标准不再靠班前会传达,而是固化在工序链里。
咨询热线
13377761898 15017001308


